


9月契約分から 生産能力上回る需要 大同特殊鋼は9月契約分から、全ての工具鋼製品で2~5%の値上げを実施する。今年1月契約分からも値上げを実施したが、それに続く2回目となる。 スクラップの高騰が続いていることに加え、自動…
牧野フライス製作所 形彫放電加工時間を半分に【特集:放電加工〜最新技術はこう使え〜】
噴流制御と細穴加工機活用、ノージャンプ加工で「倍速放電」
牧野フライス製作所は電極内部に設けた細穴からオイルを供給し、加工液内に噴流を発生させ、スラッジを効率的に排出することで、形彫放電の加工時間を大幅に短縮する「倍速放電」を提案している。大型の金型の形彫放電加工時間が半分程度になるという。
大型の深いリブ形状などの金型の形彫放電では導電性の高いグラファイトを電極に使うことが多い。それでも数日の加工時間を要することがある。
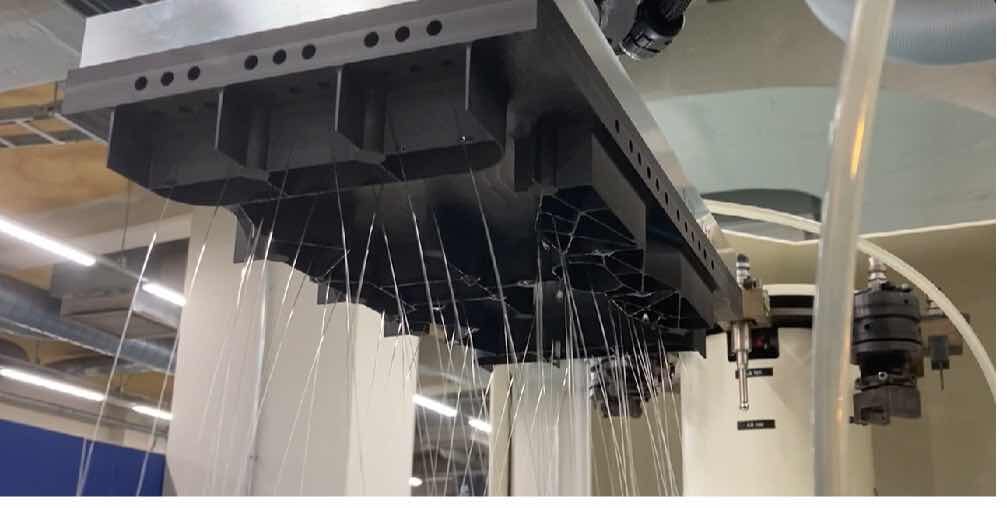
理由の一つがスラッジを排出するためのジャンプ加工。「底面に溜ったスラッジを適切に排出しなければ二次放電が起きる。それを防ぐため、電極をジャンプさせることで清浄な加工液を流し込み、スラッジを排出する。このジャンプ加工に時間が掛かっていた」(EDM事業部の根本政典シニアスペシャリスト)。
昨秋に開発したサンプル電極では独自技術を活用し、ジャンプを行わない「ノージャンプ加工」を実現。大幅な加工時間短縮を可能にした。
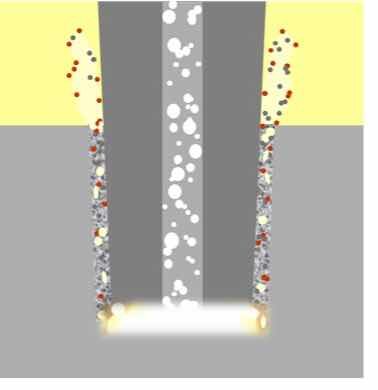
まず、同社の細穴加工機「EDBV8」で、先端部が1㎜のリブ形状の電極に0・6㎜の多数の細穴を加工。その穴からオイルを供給(写真)し、自動で高速の噴流を発生させることで、ジャンプ加工を不要にした。
燃費の向上や環境負荷の低減に直結する車体の「軽量化」を推進するには、目に触れないリブを薄くして強度を上げる高度な手法が用いられる。
通常噴流用の穴は電極に垂直(加工方法)に開けているが、この状態では加工後の金型に突起物が残ってしまう。ロータリーテーブルを使用し、斜めに開けることで突起物を小さくすることが可能となった。
さらに噴流の圧力や加工条件をワークに合わせて最適化する技術を開発。大型型彫放電加工機「EDNC6」にこの技術を実装し、先の電極で加工した。
この制御技術は「EDNC6」など大型加工機への実装がメイン。今後は「より緻密に制御できるようにして、小型や精密分野での活用に広げたい」(根本氏)。
金型しんぶん2025年12月10日号
関連記事
次の成長市場はどこだ インド、ブラジル、メキシコ、トルコに期待 本紙 山本さんは今後金型需要が伸びる市場はどこだとみていますか。 山本 松野さんが指摘されたようにインドは間違いなく拡大します。松野さんの提携先がある地域は…
ものづくりの魅力発信 自動車のプレス金型を手掛ける明星金属工業(大阪府大東市、072・877・1661)は、第5回クルマ・文化・社会・パートナーシップ大賞(CSP大賞)のグッドパートナーシップ事業に選ばれた。3月16日、…
HDD部品の需要に対応 大垣精工(岐阜県大垣市、0584-89-5811)は同社熱処理工場の隣接地に新たなアニール処理工場を建設し、需要が高まっているHDD(ハードディスクドライブ)部品の生産能力強化を図る。工場の稼働は…

国内でのメガ金型供給へ 小出製作所(静岡県磐田市、0538・37・1149)は11月15日、7月に業務提携したSF Tooling Group社(SF社)との協定調印式を開いた。ギガやメガキャスト向けの金型で協業し、再来…
トピックス
関連サイト