

自動車部品向けプレス金型メーカーの進恵技研は今年4月、本社工場に隣接する西工場に新棟を設立し、第7工場として稼働を開始した。門形マシニングセンタ(MC)5台や、40tクレーンなどを設備し、より大物加工に対応できる体制を構…
日本の金型変わる経営環境 未来の扉どう開く
セントラルファインツール 三宅 和彦 社長に聞く
研究開発が新たな道
リーマン・ショック以降需要が回復しているものの、これがいつまで続くのか。自動車の電気化やインターネットの技術革新が産業構造にどんな影響を及ぼすのか。それが、日本の金型メーカーの多くの経営者が抱く未来への漠たる不安ではないだろうか。どうすれば未来の扉は開くのか。異材成形やアッセンブル成形など独特な成形工法の金型を手掛けるセントラルファインツールの三宅和彦社長に聞いた。
ロボで加工を自動化
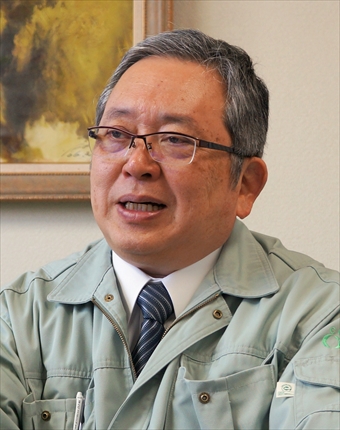
三宅社長
研究開発と生産効率向上に取り組むことが今後、極めて重要になると感じています。今までに無い金型を生み出し、最新技術を駆使し生産技術を高める。『どのような金型を創り、どのように金型を造るか』。それを徹底し追求することだと思います。
ーそれは何故ですか。
労働コストの安い中国に仕事が流出したり自動車の電気化で求められる技術が変わったり。この十数年で金型メーカーの経営環境は大きく変わりました。『早く安く造る』、『高精度の技術を磨く』だけでは競争力が高まらなくなりつつある。金型はあくまで製品を造る道具。ですから時代のニーズに合わせて取り組みを変えないといけない。
ーセントラルファインツールではどういった取り組みを。
20年ほど前から、樹脂とシリコンなどを成形する異材成形や、樹脂と金属などの部品を一体成形するインサート成形、部品の成形と組み立てをするアッセンブル成形といった金型の開発に挑んできました。異なる材料や複数の部品を一度に成形、組み立てることで生産コストを削減し、時間を短縮できる。当社で複合成形と呼ぶこの技術を研究し続けてきました。
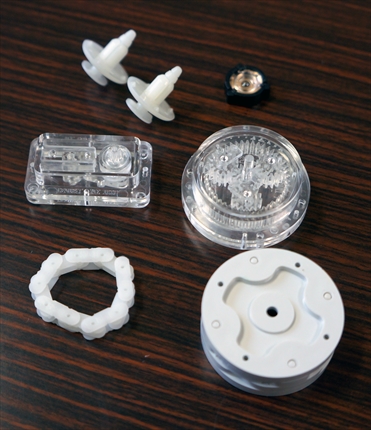
複合成形品
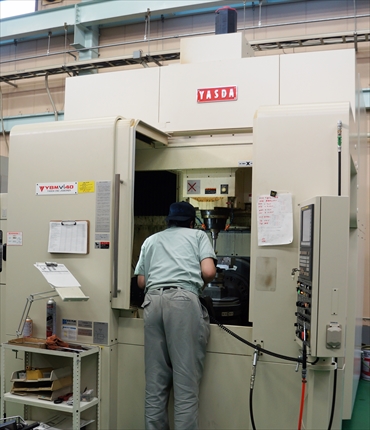
ロボットを導入し加工を自動化する計画
ーその成果は。
自動車をはじめ様々な分野で活用され、事業を伸ばす原動力となってきました。それに研究開発によって新技術が生まれることが多々あります。
ー生産技術における取り組みは。
いま進めているのが、加工と測定の自動化です。ロボットでマシニングセンタにワークを供給、加工し、機上または別の計測器で測定する。加工と測定のプロセスで人の介在を最小限にする。これが今年の目標です。
その一方、測定技術で注目しているのがカールツァイスのX線CT。X線を透過させ成形品内部の寸法評価ができ、従来のようにインサート成形品の異材の境界面などを測るために切断する必要がありません。
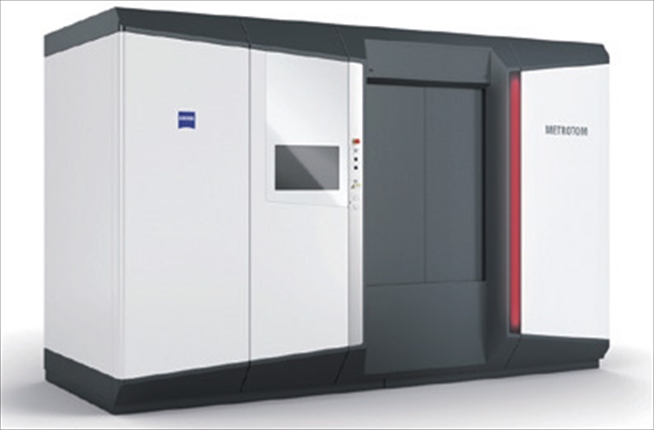
カールツァイスのX線CT
METROTOM
それに成形品の内部に発生したマイクロバブルの大きさや位置も正確に把握し成形品の強度不良の原因を検証することもできる。うまく活用すれば金型開発の効率や技術力を大幅に高めることができるかもしれません。
ー将来の目標や戦略は。
金型と成形の技術をトータル提案できるコンサルタント会社。日本ではそれぞれ専業が手掛けることが多いですが、最終製品メーカーが求めているのは品質の良い成形品です。金型だけでなく成形の技術的な相談にも対応することが時代のニーズだと感じています。
それと得意分野に特化すること。日本の金型メーカーはこの10年で約2千社が廃業し、現在約7800社。型種や大きさ、得意な分野で絞り込むと造れる社数が限られている。逆にその分野での存在価値が高まっている。ですから得意な分野の技術をより一段と磨く。それが未来を拓くカギだと思っています。
金型新聞 平成30年(2018年)4月16日号
関連記事
NTTデータエンジニアリングシステムズ(東京都大田区)は7月、沖縄県うるま市に、5軸加工や自動化を支援する「Mold Future Space‐OKINAWA(MFS)」を開設した。まずは5軸加工機の販売から加工ノウハウ…
シボ加工などを手掛ける棚澤八光社は今年4月、岩手県一関市に国内10拠点目となる岩手工場を設立した。集積が進む自動車産業を中心に東北地区の顧客に対し、より迅速かつ充実したサービスを提供していく。 岩手工場には10t/10t…
EV化への対応加速 まつい・だいすけ1975年生まれ。大阪府出身。2000年龍谷大学国際学部卒。1999年同社入社(在学中にアルバイト入社)、2009年取締役製造部長、21年代表取締役に就任。座右の銘は「意志あるところに…

金型企業にBPOサービス提供 KGM経営戦略製作所は、金型企業向けにBPO(ビジネスプロセスアウトソーシング)サービスを提供する。 代表の古賀寿彦氏は機械商社から中小企業診断士に転身し、独立した。製造現場に精通する強みを…
トピックス
関連サイト