

国内でのメガ金型供給へ 小出製作所(静岡県磐田市、0538・37・1149)は11月15日、7月に業務提携したSF Tooling Group社(SF社)との協定調印式を開いた。ギガやメガキャスト向けの金型で協業し、再来…
ウチダ 肉盛り溶接を自動化【金型の底力】
超ハイテンと大型化技術極める
1・5Gpaクラスまでの超ハイテン材向けのプレス金型を強みとするウチダ。このほど新日本工機と共同で、金型の最終調整に必要な肉盛り溶接工程の自動化を実現した。狙いは「溶接に関わっていた技能者を金型の調整など付加価値の高い工程に充てる」(内田祥嗣社長)ためだ。自動化で生み出した時間を活かし、「超ハイテンと大型化技術を『極める』」考えだ。
「一歩先んじよ」—。ウチダは社是にあるこの言葉通り、一歩先んじた投資でその地位を固めてきた。1934年に内田鉄工所として創業。本格的に金型に参入したのはモータリゼーションの拡大を見越した64年。72年には当時では金型メーカーでは珍しい200tトライプレスを導入した。今や800t、1600tのトライプレスを持ち「こうした先行した投資が現在の当社を支えている」(内田社長)という。
先んじる動きは現在も強みとするハイテン材向けも同じだ。98年にはハイテン材向け金型に着手。2002年には「世界で初めてセンターピラーで980Mpaの量産金型に成功した」という。最近では1・5Gpaの超ハイテン向けの金型を手掛けている。
こうした超ハイテンでの課題はスプリングバックの大きさによる成形の難しさ。1m超のセンターピラーやサイドメンバーでも、パネルの寸法誤差は±0・5㎜以下に収める必要がある。
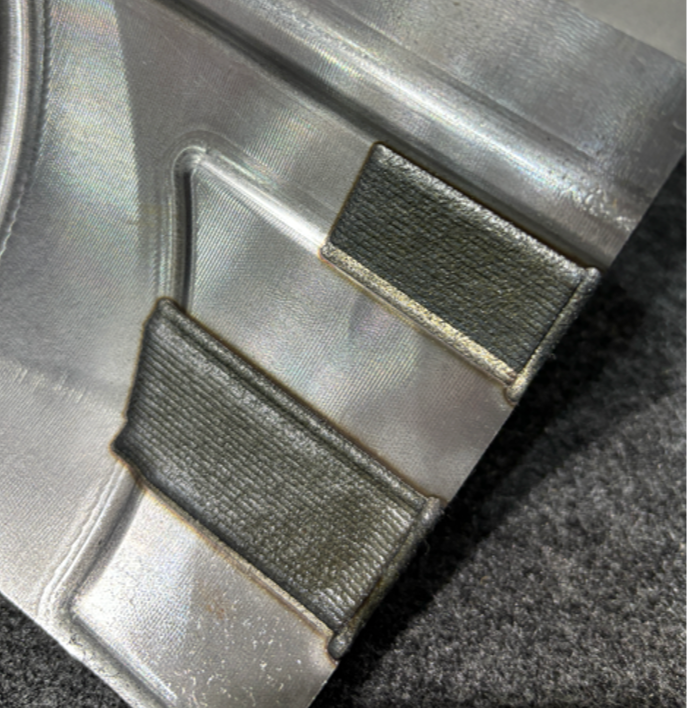
このレベルの精度を実現するために、1回目のトライでOKとなることはあり得ない。「3~5回程度は肉盛り溶接で、金型形状を修正する必要がある」。肉盛溶接は仕上技能者が手動で行っていたが「肉盛りそのものに価値はない。技能者は金型の修正や解析など人でしかできない工程を注力してもらう必要がある」。
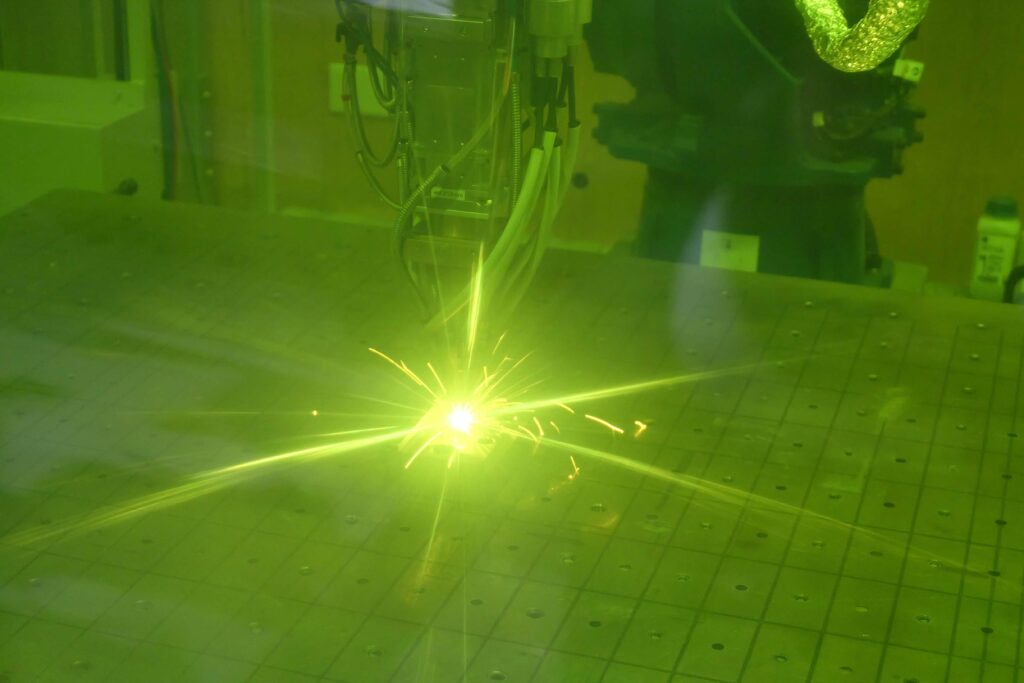
そこで一昨年から新日本工機と共同で、肉盛り工程を自動化できるシステムを構築した。ロボットに掴ませた主軸の中央部からレーザーを照射し、周辺部から粉末を噴射することで肉盛りする仕組みだ。
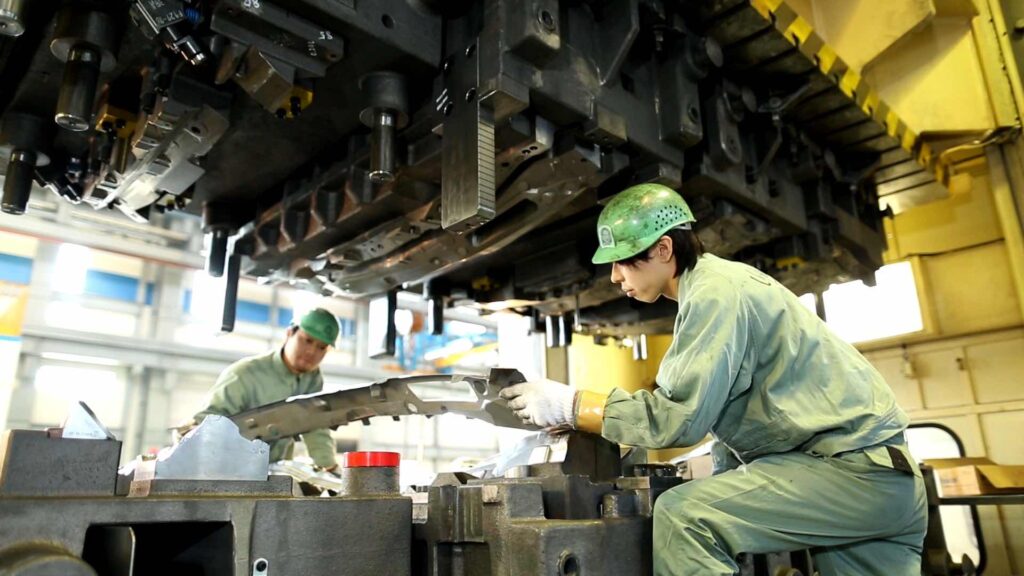
自動化できたメリットは大きい。まずは作業時間。「段取りを含めて3分の1程度になった」と言う。肉盛り面も安定したほか、「20人の仕上担当の2人は常に溶接していたので、その作業がなくなり、その時間を他の工程に充てられる」。現在は、ハイテン用の金型で多く使われる、SKD11でも肉盛りできるように取り組みを進めている。
こうした効率化は「全てハイテンと大型化技術を『極める』ため」(内田社長)だ。ここ数年は超ハイテン化が加速し、「今後も超ハイテン部品は増える。当社の強みを発揮できる領域」という。
「大型化」の要求も増えるとみる。「部品の一体化で、金型サイズも年々大きくなっており、この傾向も加速している」。肉盛りの自動化で技能者の空いた時間や、経営資源を超ハイテンと大型化の2つの領域に集中させる考えだ。
その一環として、来年度には愛知県刈谷市に仕上専用の工場を新設する。「1600tのプレス機を導入し、仕上に特化した工場にする」(内田社長)予定だ。超ハイテンと大型化技術を極める一方、顧客満足度の向上も合わせて図る考えだ。
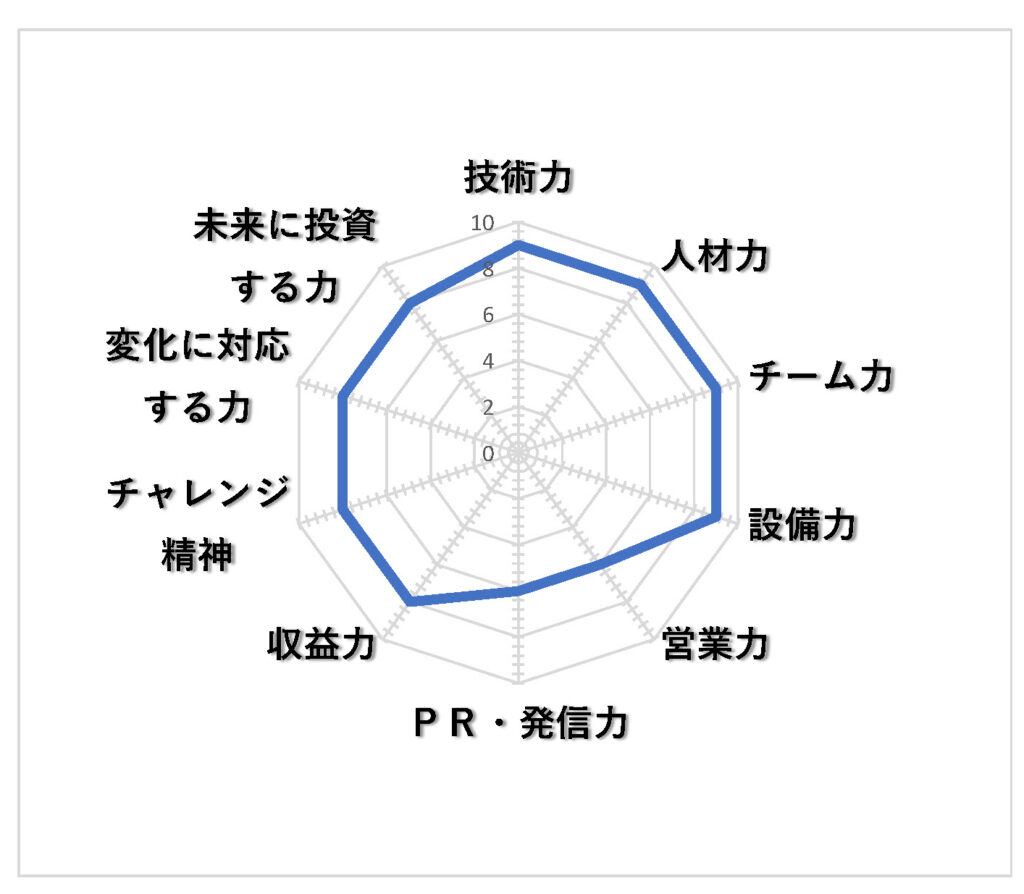
会社の自己評価シート
会社概要
- 本社: 大阪府大東市新田本町12–6
- 電話: 072・874・3377
- 代表者: 内田祥嗣氏
- 創立: 1934年
- 従業員: 120人
- 事業内容: 自動車用ボディー部品のプレス金型の設計製作全般
金型新聞 2024年6月10日
関連記事


『お客様第一主義のものづくり』をモットーに、金型や金属部品など大型部品の平削から研磨まで一貫生産を確立。専門メーカーならではのVAやVE提案で最適なリードタイムやコストダウンを提案。年3000件以上のオーダーに応え、直近…
モルテン(広島市西区、082・292・1381)は、超硬質ゴムマット「DIE SPACE RUBBER(ダイ・スペース・ラバー)」の販売に注力している。金型保管時の下敷きとして活用できるほか、さまざまなシーンでの使用が可…
ダイカスト金型を中心としたアルミニウム鋳造用金型専業メーカーのユニオン精機(兵庫県加古川市、079・425・0765)。型締力1000t以上の大物金型を得意とし、二輪・四輪車や汎用エンジンなどのアルミニウム鋳造部品に対応…
医療精密機器など増産 プラスチック金型から成形、組立までの一貫生産体制を強みとする北日本金型工業(福島県会津若松市、0242・75・4731)は、本社内にクリーンルーム仕様の成形工場を新設する。新工場はゴミや異物など、人…
トピックス
関連サイト