

金型新聞 平成29年(2017年)1月20日号
―成形をゆく―
平安製作所(滋賀県高島市)
コスト50%削減
開発品75%の驚く工法
自動車メーカーが今、最も技術開発で凌ぎを削るユニット系のトランスミッションやエンジン回りの鍛造品、切削加工品を0.6~6.0㎜の平板に置き換え成形品を作るプレス成形メーカーが滋賀県高島市にある。知る人ぞ知る、中板のプレス成形を得意とする平安製作所(高橋鉄次社長)がそこで、難易度の高い量産成形品はこれまでに幾つもある。歯形成形、ニアネットシェープ、工法の転換、複合加工…、すべてユーザー目線に立ってコスト削減に踏み込む。
しかも、成形品は月間500種類に及び、1成形品が100個以上から5万個以下と言う超多品種少量の段取りは半端じゃない。得意技術を聞くと、「無尽蔵にあるユニット系部品」「荒木邦彦会長)の低コスト成形と言う。ご紹介する成形品は驚く。
「やらねば生まれない」魂
成形は、「VA(価値分析)から始める」(荒木会長)。90年代初めからコスト低減の代替案を自動車メーカーはじめ産業機械メーカーに提案し実績を上げてきた。三菱自動車、ジヤトコ、ダイハツ工業、トヨタ自動車、アイシン・エィ・ダブリュウ工業・エクセディ…と取引先は幅広い。「我々の仕事は、自動車メーカーの縁の下の力持ち役」とは荒木会長。
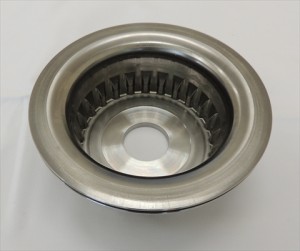
新製品の提案は、自動車メーカーの設計者や生産技術者から現在使用中の部品の機能・単価を聞くところから始まる。その場で新工法の説明をし、具体的にコスト削減を提示する。ユーザー担当者が口をそろえて言うのは「まさか」。30%以上も削減することは難しい、とあきらめていた部品に言葉が突いて出る。
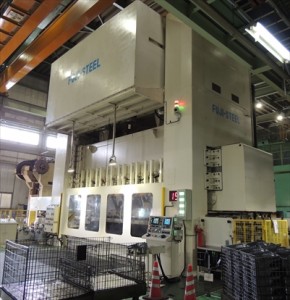
内示をもらって今度は荒木会長、田邉晃技術部長の苦労が始まる。新規導入した解析ソフトを駆使し、CAEで金型の設計・製作を行い、2000tのサーボトランスファーで試作品をプレスする。
1つの部品の開発は「最低1年から1年半」(高橋社長)を要する。その間、日常業務を並行させながら試行錯誤を連続させ成し遂げる。問題は「決して途中で投げ出さない。最後までやり切る“”平安スピリッツ”」とは荒木会長。自動車メーカーが1つのことに長時間係わっていられないことが同社を優位にする。同社の開発品は実に受注の75%を占める。
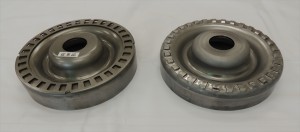
その苦労の中から量産に漕ぎ着けた提案成形品を以下にご紹介する。
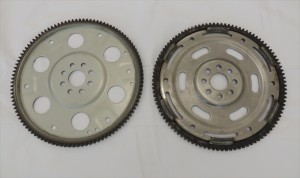
①歯形成形例のリンクギヤ一体式ドライブプレート(エンジン部品)。2部品の溶接と組立をプレスで一体成形にしたもので、従来工法に比べ何と約50%のコスト削減に成功した。リングギヤは、これまでホブ加工し、成形プレートに溶接していたが、これをプレス一体成形に置き換えた。ギヤ部の精度は、歯切り加工と同等で、ダレ、バリもない。この成形法は、後に日本塑性加工学会の技術開発賞を受賞する。
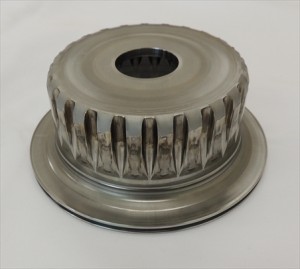
②ニアネットシェープ例のプライマリシリンダー(ミッション部品)は、板厚5.0㎜、センシングプレートは多点同時プロジェクション溶接を行い、2部品を溶接組立していた。新工法は、センシング部(32カ所一発成形)をプレス一体成形にすることでコスト20%削減を図った。
③同例のセカンダリピストン(ミッション部品)は、従来はt2.0のセンシングカップを本体(板厚5.0㎜)に圧入する2部品構造で組立をしていたが、同社はそれをt5.0のセンシング部一体成形にし、絞ったフランジの端面は旋盤加工を行っている。この理由を「トランスファプレスの容量と金型増を考えると、成形後に旋盤加工した方が早くコストの削減できる」(荒木会長)にある。コスト20%減、質量15%の削減を達成した。
④エンジン部品のカムスプロケット(ローラーチェーンの回転を伝達し、カムシャフトを回転させるための歯車)は、チェーンと接触する部分の歯形と歯面精度が要求される部品で、同社は板金プレス成形で歯形のダレゼロ工法を応用し、鋭角的な歯形を作り出した。
量産金型は全量外注する。トライプレスを持つ金型メーカー7社と取引をしている。金型の大きさは600㎜角ぐらい。剛性を求める。
設備機械は、2000tのサーボトランスファプレスはじめ、250t~1500tのトランスファプレス4台、300t~500tの大型順送プレス、110t~200tの中型順送プレスなど40台を有する。また、補修用金型設備や金型用CAD/CAM(5システム)、組立関連設備としてスポット溶接(50台)やアーク溶接機(18台)、溶接ロボット(24台)、さらに構造解析・各種試験設備などを揃え、自動車メーカーを支える。
会社メモ
荒木会長(左)と高橋社長
住 所:滋賀県高島市マキノ町中庄464
創 業:1939年7月
資本金:6,000万円
従業員数:173人
社長:高橋鉄次氏
会長:荒木邦彦氏
事業内容:自動車部品の製造。
主要製品:トランスミッション部品、エンジン部品、車体部品、産業機械部品。
京都開発センター:京都市下京区中堂寺南町134 アステムビル
金型新聞 平成27年(2015年)7月2日号
関連記事


長年、工作機械や放電加工機メーカーのOEMやODMを手掛けてきた東洋機械製作所。鋳造から機械設計、製作、塗装、組立までを手掛ける能力の高さから多く機械メーカーの製品の設計や製造を請け負ってきた。そんな同社が35年ぶりに自…
製作体験や工場見学で体感 モータコアの金型や研削盤などを手掛ける黒田精工は8月5日、長野工場(長野県北安曇郡)で中高生を対象とした「クロダものづくり体験教室」を開いた。地元の見学者も含め、20人近くが参加した。 内閣…
売上高を上方修正 自動車関連に復調気配 パンチ工業(東京都品川区、03-6893-8007)はこのほど、2022年3月期通期の売上高が前年比18・2%増の384億円になる見通しだと発表した。15.2%増を見込んでいた従来…
分業せずに生産性向上一人で開発から製造まで育成には失敗できる環境が大事 大企業に限らず日本の製造業の多くが分業でものづくりを行っています。複数の人員が役割を分担して行う分業という仕組みは、効率良く生産するための有効な手段…
トピックス
関連サイト