

経験による予測が不可欠若い人は好奇心旺盛であれ新しいことに挑戦して 日本の金型はますます難易度が高くなる一方、若手が基礎を学び、簡単なことから経験し、成長していく土壌が失われつつあります。だからこそ、過去の経験や技術を伝…
フタバ産業 超ハイテンを冷間で量産【特集:プレス加工最前線】
自動車のボデー部品や排気系部品など手掛けるフタバ産業は1470MPa超ハイテン材の冷間プレス部品の量産を確立、今年1月に発売した新型プリウスに採用された。先代プリウスはホットスタンプを用いた部品を採用していたが、冷間プレスの量産化を図ったことで生産性を数倍に高めた。
採用されたのは新型プリウスの「フロントピラーアッパアウタ」(写真)で、深い絞りなど複雑な形状部品で冷間プレス加工するのは難しく、従来はホットスタンプを採用していたが、材料を熱したり、冷やしたりするなど生産性が低く、コスト面で課題を持っていた。生産技術本部の山田豊副本部長は「自動車部品は軽量化とカーボンニュートラルのニーズが高く、工法転換するために、技術開発に取り組んだ」。
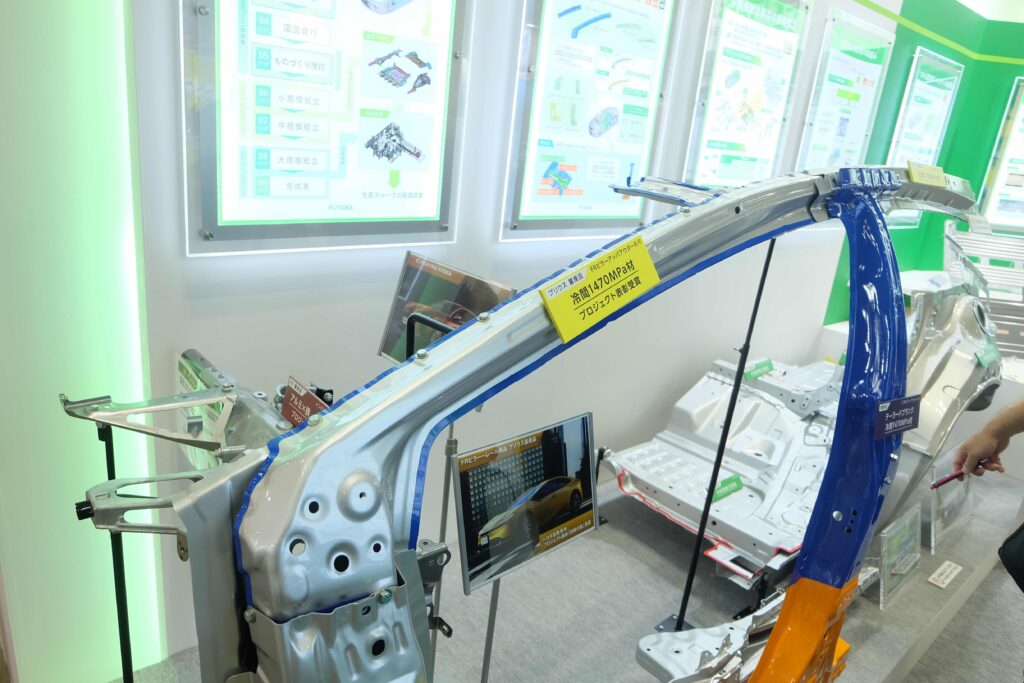
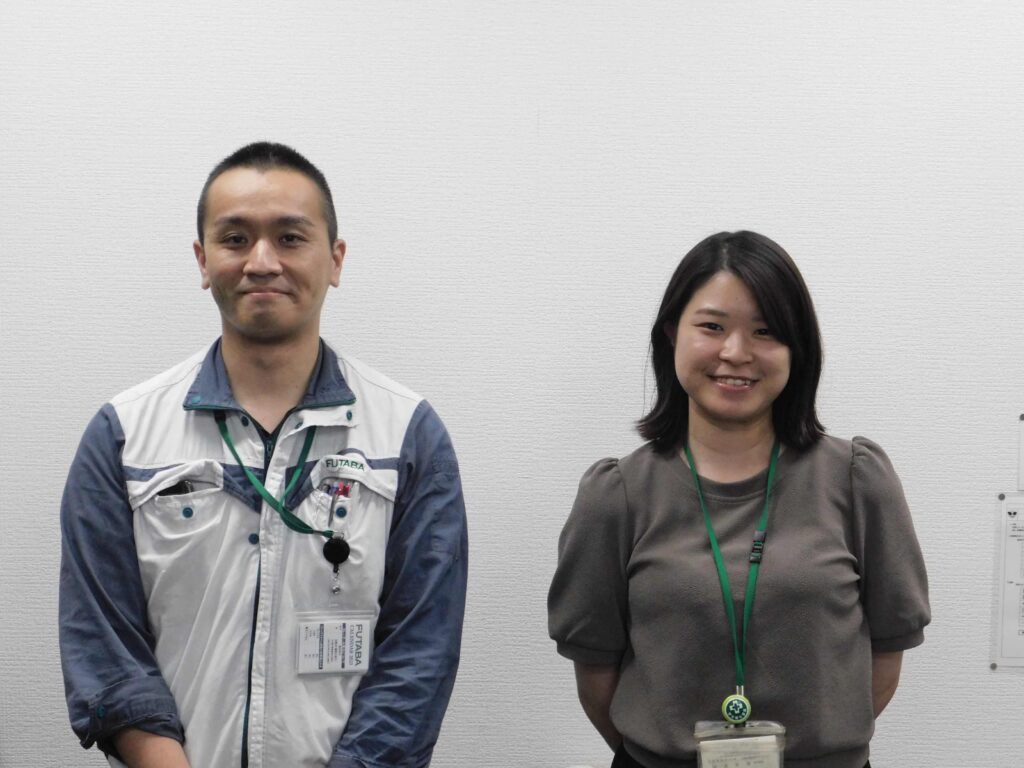
1470MPaの超ハイテン材を冷間プレスする際の課題といえば、成形後に残る残留応力による強いスプリングバックで、CAE解析を行っても予測通りの結果にならない。そこで、試作型を作り、リアルな検証で材料評価を行いながら、CAEとの両輪で開発を進めていく。開発を担当したボデー開発部の宮本吉貴氏は「想定外の割れやシワ、寸法精度を確保するのが難しく、材料メーカーとも連携しながら開発した」と語るほど、材料に伸びがなく、金型の耐久性にも課題を残した。
金型の長寿命化を図るために、製品形状を見直し、パンチの刃先形状や材質(靭性など)、コーティングの工夫など試行錯誤を繰り返す。製品形状は顧客と相談し、従来フラットな面の部分に凹凸形状を施すことで、シワの課題を克服した。結果、5年の開発期間を経て、1470MPaの超ハイテン材の冷間プレス(トランスファープレス)による量産を確立。「ホットスタンプに比べ生産性が数倍向上した」と山田副本部長も胸を張る。さらに、フロントピラーロアやカウルサイドインナ及びレールアウタなどに1180Mpaの冷間超ハイテン材が採用され、先代モデル比で3・3㎏軽量化に成功し、年890㌧のCO2削減を達成した。
同社では今後も軽量化やCO2削減を図る技術開発に取り組む。直近は1470MPaと440Mpaの異なるハイテン材をテーラードブランクする開発を進めている。山田副本部長は「大型化や一体化ニーズが高まっており、ホットスタンプとも比較しながら新しい工法開発に取り組む」と話す。だが、強度差の大きい材料の同時加工は難易度も高いようだ。開発を手掛けるボデー開発部の南風香氏は「従来からある工法だがハイテン材となると、技術的な難易度が違う。でも、軽量化を目指すには不必要な板厚を減らし軽くすることが求められるため、研究開発を進めたい」と意気込みを語った。
金型新聞 2023年7月10日
関連記事
企業見学会に注力 日本金型工業会東部支部の若手経営者らが集まる天青会の会長に今年5月、就任した。現場至上主義を自身のテーマとして掲げ、「今年は、工場見学会など現場に足を運ぶということをメインに活動していきたい」と意気込…
2050年に温室効果ガスの排出を実質ゼロにする「カーボンニュートラル(CN)」の実現を目指す動きが加速している。欧州の規制強化などに伴い、サプライチェーン(供給網)全体でのCO2排出量を示す「スコープ3」への対応を進める…
今年3月、岩手大学と自動車部品メーカーのトヨタ紡織は生産技術開発を中心とした連携で包括協定を結んだ。両者は今後6年に渡り、生産技術のほか、幅広い分野で共同研究を進めていく。「大学全体で連携し、技術開発だけでなく、学生の…
金型のレーザー肉盛り溶接を手掛けるキューシボは、出力1200ワットのファイバーレーザー溶接機を導入した。金型に加え、産業用タービン(ロータ)などの肉盛り溶接も始める考えだ。 導入したのは独アルファレーザー社の「ALFla…
トピックス
関連サイト