

日立金属(東京都江東区、0120・603・303)はこのほど、商号を「プロテリアル」に変更すると発表した。BCJ‐52(東京都千代田区)による公開買付けが成立した後、2023年1月4日に変更する予定。 新商号は「PRO(…
三恵技研工業 増肉加工、超ハイテン冷間プレス【特集:プレス加工の未来】
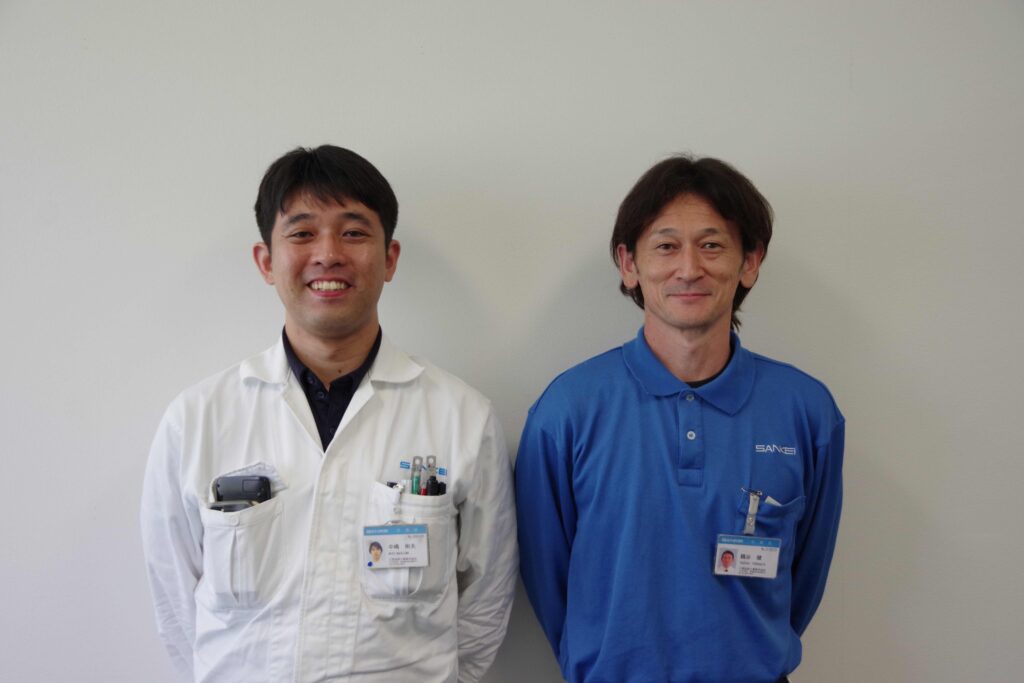
自動車用マフラーやボディ部品などを手掛ける三恵技研工業(東京都北区、03・3902・8200)は近年、プレス加工の技術開発に力を入れる。主要顧客である自動車産業でEV化や現地生産化が進み、事業環境が大きく変化する中、増肉加工や超ハイテン材の冷間プレス加工など付加価値の高い技術の開発に挑み、事業ポートフォリオの拡大を目指す。
材料の流動、自在に制御
三恵技研工業は1948年に創業し、祖業のめっきからアッセンブリ、金属・樹脂の塑性加工へと事業領域を広げてきた独立系部品メーカー。国内外に生産拠点を持ち、製品設計から量産までの一括受注・一貫生産が可能な体制を整える。現在はドアサッシュなどの車体部品や、フロントグリルやバンパーなどの艤装部品、マフラーやマニフォールドなどの排気系部品といった自動車部品を中心に手掛けている。
プレス加工の技術開発に注力し始めたのは2020年ごろ。コロナ禍による受注減少や、EV化に伴う排気系部品を始めとした主力製品の需要減少を危惧したのがきっかけ。「EV関連部品など今後需要が見込める分野に参入したいと考えた」(長谷川彰宏社長)。
また、自動車メーカーの現地生産化も理由の一つ。ユニット部品ビジネスを主とする同社にとって、海外現地生産の拡大は日本国内での生産減少につながる。「日本でもものづくりを続けていくために、海外に輸出しやすい部品単品ビジネスにも事業を広げたかった。ただ、それには付加価値の高い技術がないと単なる価格競争に巻き込まれてしまう。だからこそ技術開発に力を入れている」(長谷川社長)。
そこで現在取り組んでいるのが、増肉加工と超ハイテン材の冷間プレス加工。これまで切削加工や熱間プレスなどの工法が用いられ、冷間プレスでは難しいとされていた加工技術の開発に注力している。
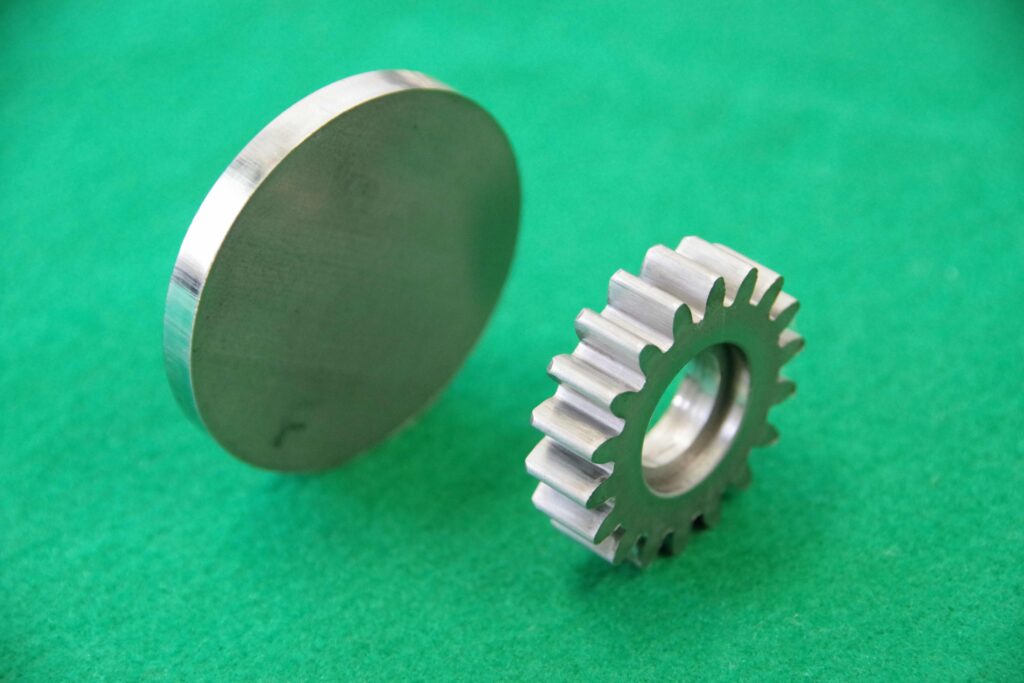
増肉加工では板厚6㎜から約1・8倍の11㎜に増肉したギア部品や、ボス部をピン角に増肉した一体化部品などを開発。中でもギア部品は部分的な増肉ではなく、材料全体を増肉し、最終形状よりも薄い板からの加工を可能にした。また、ギア歯の側面は破断面を残さない全せん断とし、切削加工と同等の品質を実現した。
これにより、これまでプレス加工で考えられなかった製品設計が可能となった。「通常は市場に流通している板厚から設計するが、そうした制約がなくなるため、プレス加工を用いた製品設計の自由度が大幅に向上する」(黒川太一開発本部長)。
金型とシミュレーションが鍵
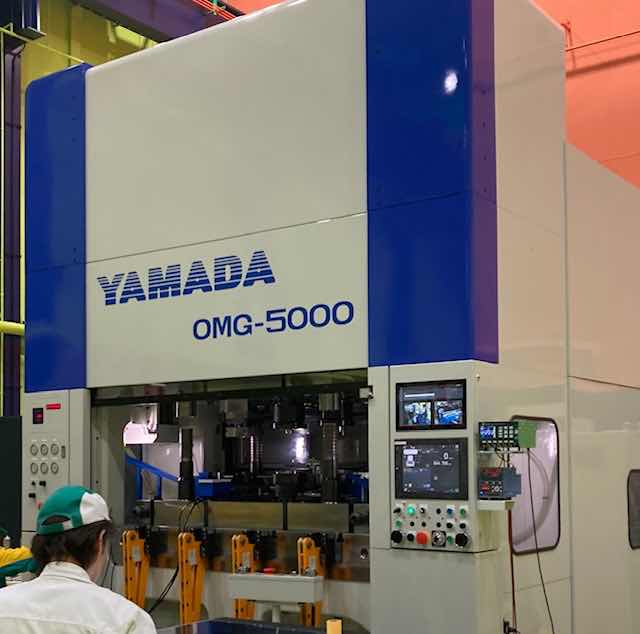
こうした技術を実現する鍵となったのが金型だ。同社では機械的構造を取り入れた独自の金型を技術顧問指導のもと開発。「金型内部を可動させることで、材料の流動方向を自在に制御し、従来では難しかった高度なプレス加工を実現した」(伊藤隆夫技術顧問)。金型加工にはミクロン単位の高い精度が要求され、プレス機にも高い精度が求められる。使用するプレス機は250㎜ストロークで水平方向の誤差は2μm以下だという。
この金型に加えて重要な技術となったのがシミュレーションだ。同社ではさまざまな条件でのシミュレーションを繰り返し、材料の挙動を解析。その結果をもとに金型を設計する。シミュレーションの試行回数は数十回に及んだものもあったという。「ソフトやPCが進化し、解析速度が向上したことで可能になった」(ものづくり開発チームの鶴谷健サブチームリーダー)。
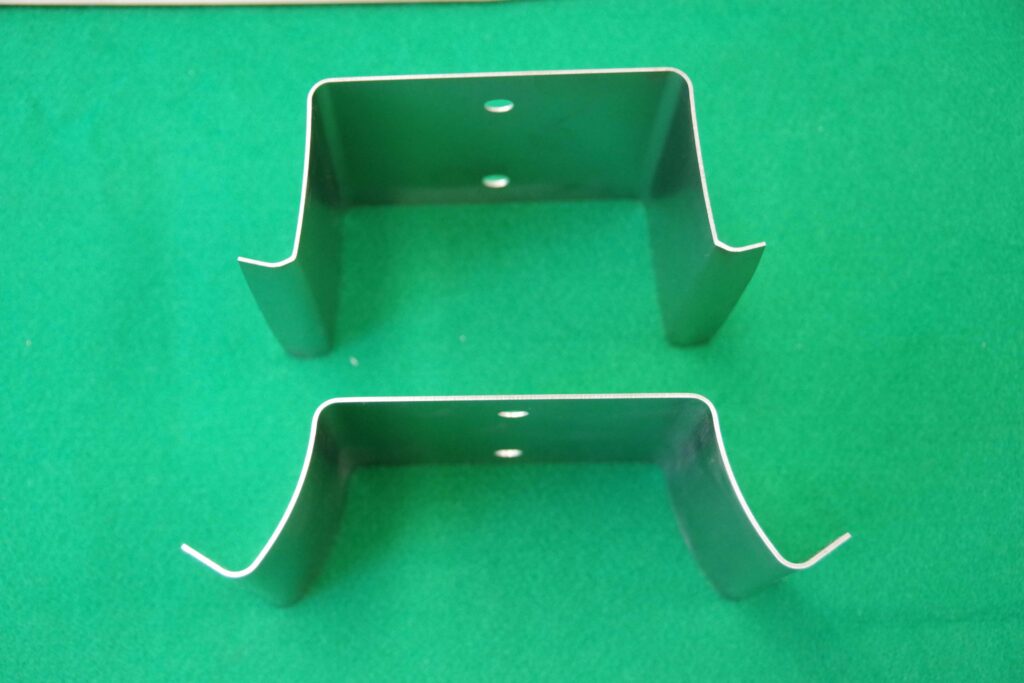
これらの技術はもう一つの開発テーマである超ハイテン材の冷間プレス加工にも生かされている。独自の金型と解析ノウハウによって、見込みなどを入れなくてもスプリングバックを抑制できる工法を確立。1・5GPaの超ハイテン材の冷間プレスを実現した。
「見込みを入れたり、曲げ部に細工施したり、スプリングバックを抑える方法はさまざま。ただ、そうした場合、材料ごとに条件を変更しないといけない。当社の工法はどんな材料でも同じ条件で加工できるのが特長」(研究開発グループの中嶋彬夫サブグループリーダー)。
これまで熱間プレスで加工されていた部品を冷間プレスに置き換え、生産性の向上、環境負荷低減を提案していく考え。「当社が手掛けている中にも熱間プレス部品が使われる製品がある。冷間プレスに置き換えることができれば、一式で受注することも可能になる」(長谷川社長)。
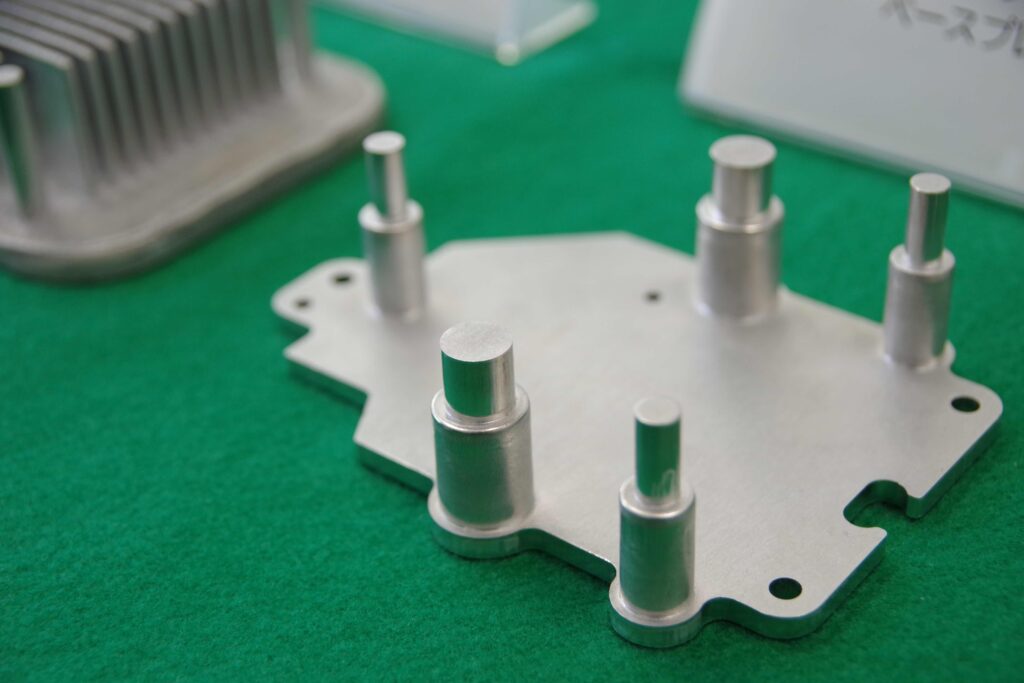
今後は鋳造・ダイカストからの工法置換にも挑戦する。すでに板厚の約3倍のリブやボスを増肉したヒートシンク関連部品などを開発している。「プレス加工でできるわけがないと言われるような常識外れの形状などに挑み、さらにお客さまに喜んでもらいたい」(中嶋氏)。
会社概要
- 本社:東京都北区赤羽南 2-5-1
- 電話:03・3902・8200
- 代表者:長谷川彰宏社長
- 創立:1948年
- 従業員:2720人(連結)
- 事業内容:四輪車・二輪車部品、汎用排気系部品、薄肉ステンレス加工品などの開発、製造。
金型新聞 2024年10月10日
関連記事

デジタル技術や自動化技術の進化によって金型づくりはここ数年、大きく変化している。これから金型技術者にはどのような技能や能力が求められるのだろうか。それとは逆に、時代を越えても変わらず求められることは何だろうか。高度な研削…
自動車生産台数の増加 EV化への対応も必要 鍛造金型が好調を持続している。経済産業省の機械統計によると、2016年の鍛造金型の生産金額は307億円とリーマンショック前の200億円を大幅に上回る。数量では減少傾向にあるこ…
支える3つのコア技術、大型機導入、 新分野の提案も フレネルレンズをはじめとする特殊なプラスチックレンズの金型製造から成形までを手掛ける日本特殊光学樹脂。同社は分解能10ピコメートル(1000億分の1メートル)の加工機を…

福岡2工場の設計・製造を集約 電子部品や自動車部品を手掛けるI‐PEX(京都市伏見区、075-611-7155)は、技術部門の中核拠点I‐PEXキャンパス(福岡県小郡市)に金型棟を新設する。福岡県の2工場の金型開発と製…
トピックス
AD
「安かろう悪かろう」を覆す「Autodesk® Fusion®」の実力 応用技術(株)がウ...
応用技術株式会社(大阪市北区、06・6373・0440)は7月8日、ウェビナーイベント「Fusion DAY」を開催した。 応用技術はオートデスク代理店の最上位資格である「... 続きを読む
関連サイト