

工作機械や工具、ソフトウェアなど金型づくりを支えるツールの進歩はすさまじい。こうしたツールの進化によって、加工精度は飛躍的に向上した。加工速度や微細化、自動化、計測技術なども数年前とは比較にならないほど性能や機能が進化し…
明星金属工業 上田幸司社長に聞く CO2削減に取り組む理由【特集:カーボンニュートラルに向けたはじめの一歩】
自動車のプレス金型を手掛ける明星金属工業は、工場のエア効率化や照明のLED化などにより16年間でCO2排出量を18・5%削減した。カーボンニュートラルへの取り組みを推進する上田幸司社長は「CO2削減に取り組むことで無駄なコスト削減につながった」という。その具体的な取り組みは、成果を出すためのカギは、取り組む理由は。上田社長に聞いた。
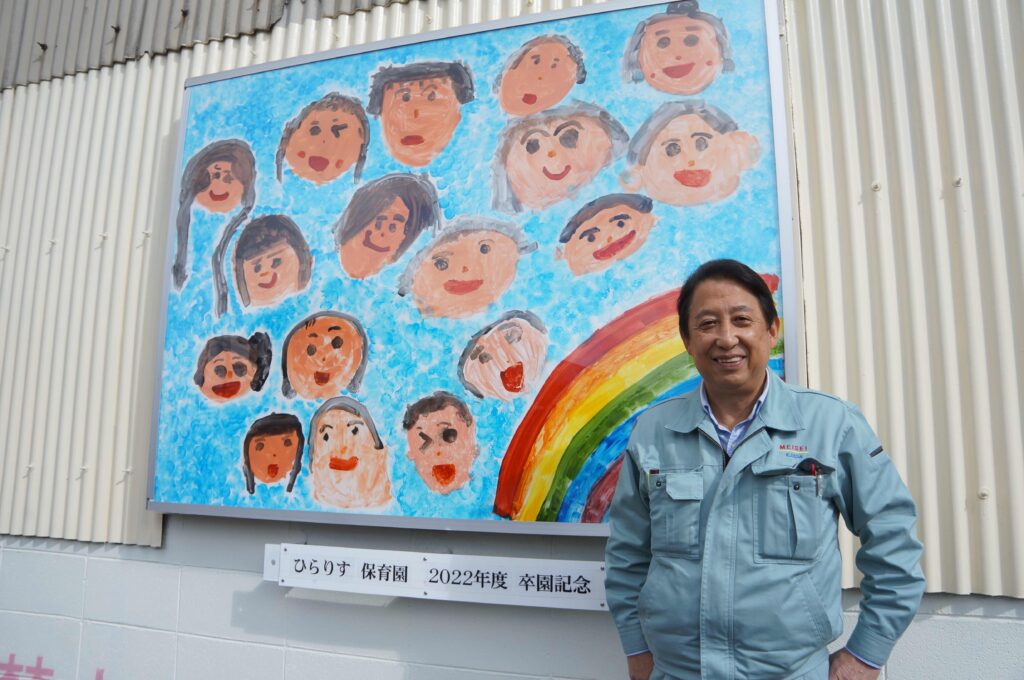
ムダ減らし、経営体質を強くする
取り組み始めたきっかけは。
取引する自動車メーカーの勧めもあり2005年に環境マネジメントシステムISO14000を取得したのがきっかけです。環境への影響をPDCAサイクルによって持続的に改善しなければならない。その一つとして06年から消費エネルギーの削減に取り組み始めたのです。
その取り組みは。
省エネのターゲットとしたのがまず工場の設備の動力源となるエアのムダ削減でした。というのも当社が用いるエネルギー(電気やガソリン、灯油など)のうち最も消費量が多いのが全体の86%を占める電気でした。そしてそのうち約40%がコンプレッサによるもの。そこで省エネの対象をエアに絞ったのです。
具体的な取り組みは。
そもそもなぜエアが約40%も占めているのか。工場をくまなくチェックしました。すると大型MC(10台)やプレス機(1800トンなど3台)、多数のグラインダなどにエアを供給するため張り巡らせた配管のあちこちからエア漏れの音が聞こえる。それが理由の一つと判り、エア漏れを全てチェックして保全。無駄なエア削減に効果が現れました。
そこからエアのムダ削減を徹底して追求しました。設備や工具を使えるギリギリの気圧に下げ、機械加工精度を高めてグラインダで金型を研削する作業時間を減らしました。さらには工場3棟それぞれの設備が要するエア量に最も合うコンプレッサを1台ずつ導入し過剰供給を抑えました。
取り組みの成果は。
その後、エアで得たPDCAサイクルのノウハウを照明やガソリンやそのほかのムダ削減に活かしました。その結果、06年から22年の16年間で年間のエネルギー消費量を18・5%削減できました。これはCO2排出量に換算すると580トンから473トンに減らすことができました。
成果を出すカギは。
まず自社の消費エネルギーの体質を分析すること。何を最も消費しているのか、何を最も削減できそうか。そして削減するターゲットを明確に定め、目標とそのロードマップをつくり、PDCAサイクルを回し続けることです。
そして二つ目は1時間あたりの消費量を測り続けることです。月や年の総使用量だと仕事量の多さで変動しますし、使用額だと値上げなどで上下します。1時間あたりの消費量で比較することで景気や価格変動に影響されない実質の省エネの成果を測れます。
ものづくり業界で広がる脱炭素。しかし中小企業ではまだまだ少ない。なぜ取り組むのか。
持続可能な社会のためですが、最大の目的は無駄なコスト削減による経営体質の強化。消費エネルギーを削減できれば、会社のCO2排出量も必ず減らせる。しかも脱炭素は社会的課題なので国の支援があり、社員や取引先にも理解されやすく、取り組みやすい。社会的課題というフォローの風に乗りながらコスト削減に取り組んでいるのです。
金型新聞 2023年9月10日
関連記事
新分野の開拓に挑む金型メーカーを取材した。各社、これまで金型で培ってきた技術を生かし、既存の顧客分野から新しい分野に進出したり、自社で独自商品を開発し、製品メーカーに転身を図ろうとしたり、その挑戦は様々だった。 その中で…

プレス金型及び量産を手掛ける大垣精工(岐阜県大垣市、0584-89-5811)は今年3月、松尾幸雄氏が社長に就任し、新たな船出に乗り出した。同社は独自の技術で世界シェア№1を誇るハードディスクドライブ(HDD)部品をはじ…

ヘラ棒と呼ばれる工具を回転する金属の板に押しあてて、滑らかな曲面や艶やかな平面に加工するヘラ絞り。品質の良い製品をつくるには、ヘラ棒を操る卓越した技術もさることながら、匠の技を受け止めることができる金型が必要だ。ヘラ絞り…
今年、日本法人設立50周年を迎えたマーポス(東京都大田区、03 -3772-7011)。精密計測機器を手掛け、特に金型分野ではタッチプローブやレーザーによる工具やワークの計測などで、日本の金型づくりを支えてきた。近年は…
トピックス
関連サイト