

モールドプラスセンターは創業30年の金属表面処理「イエプコ処理」の受託メーカー。創業時は金型部品を扱っていたが、15年前にイエプコ処理設備を導入し、受託加工を開始した。 同処理はスイス・イエプコ社が確立した表面処理技…
自動化への取り組み加速 金型メーカー自動化・省人化アンケート
人手不足を背景に、金型メーカーの自動化や省人化が進んでいる。金型新聞社では金型メーカーに対し、金型づくりの自動化や省人化についてアンケートを実施した。最も自動化したいと考える「設計」や「加工プログラムの作成」工程では、標準化やテンプレート化に加え、一部でAIの活用が始まっている。今後の取り組みについても「AIの活用」に関する回答が多く、AIが金型づくりを効率化させるとの期待感が強い。以降ではアンケートの自由回答などを全文紹介する(一部要約)
6月中旬から7月中旬にかけて、Googleフォームを使い、金型メーカーや自動車や部品メーカーの内製部門の経営者、技術者ら400人にアンケートを送付した。40人から有効な回答を得た。
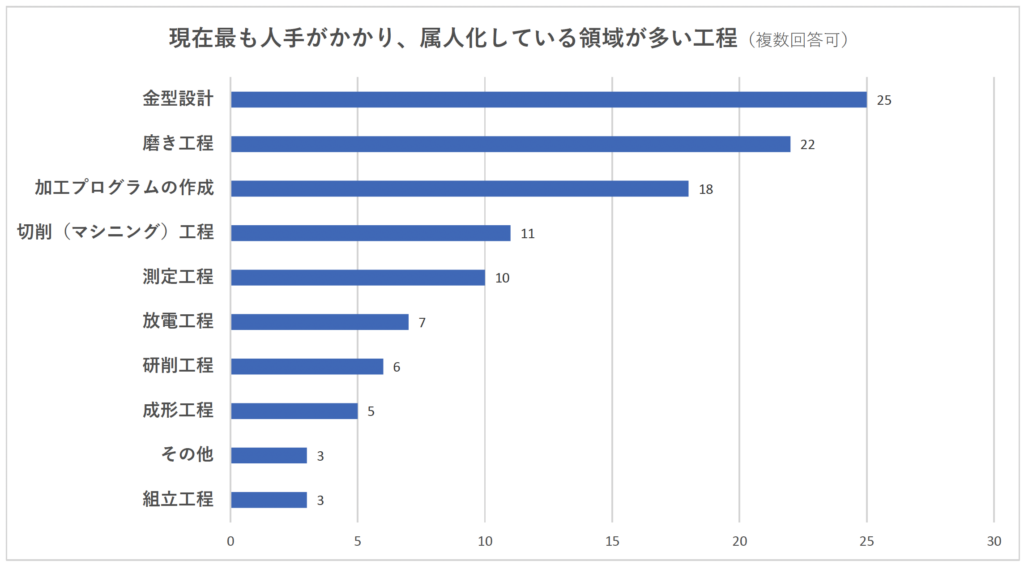
設計やプログラム作成に課題、磨き工程の自動化に難しさ
質問1 現在最も人手がかかり、属人化している領域が多い工程はどこでしょうか
(上位3つまで複数回答可)
AIはじめデジタル活用進む
質問2 自動化で具体的にどのようなことに取り組んでいますか(自由回答)
(設計やプログラム作成工程に関する回答)
・マシニングセンタ加工プログラムの自動生成、形彫り放電加工用段取り・加工プログラムの自動生成
・設計時の綿密な打ち合わせ
・AIによる設計(現在は治具設計であるが後々は金型の設計へ反映計画)
・3D設計において標準化されたテンプレート作成し工数低減を図る
・金型設計のマニュアル化、ミスミの検収データをAccessへ入力できるように自動変換
・金型設計に関して①寸法指示ミスの自動検索②購入品手配書の自動出力(手配)
③鋳物ホルダーのモデル化
・加工プログラムの自動化①工具選定・加工条件・工具の加工角度②加工条件毎の自動エリア選定
・加工プログラムの見直し標準化
・設計や加工プログラムの部署では、テンプレートやデータベースを活用し、入力作業をできるだけ削減する
・設計標準化、現場加工の加工プログラム化、加工工程の標準化
・金型設計における検図自動化、定型業務のRPA化、金型への焼き入れ作業をレーザー+ロボット化
・設計工程/仕上げ工程での感・コツ・経験から解析を導入する事で属人化からの脱脚
水準器リアルモニタ、振動を進める予定
・加工プラグラムの標準化、工具の標準化、治工具の3Dデータ化、穴加工の自動化
材料手配図の一部自動作成や、設計に関する各種計算・EP長さ算出など。
・2Dから3D化への変更
・CADメーカー客先と連携してAIによる金型自動設計 冷却回路等)システムの構築。
・マニュアル作成、AI図面検索ソフトの活用
・加工プログラムの標準化と人材育成
(磨き・研削工程に関する回答)
・研削加工(PG)自動砥石交換~自動加工パレットセッティング 24時間稼働
・フィルムの厚み調整の自動化(モータ使用)
・ワーク供給 磨き自動化
・磨き工程に関して①手仕上げから機械加工への置き換え”
・磨き工程は完全自動化が難しいため、仕上げ基準や注意点を共有し、作業者ごとの差を小さくする工夫を進める。
・磨き担当者が作業場所からワイヤー放電加工機や自動旋盤などの稼働状況をカメラでリアルタイムに確認できる体制を整え、磨き作業と自動機の監視を掛け持ちすることで、省人化と作業効率の向上を図る。
・磨き工程については、切削加工の段階でカッターマークが残らないようなパス出しを心掛けており、後工程の磨き作業の負担軽減に努めている。
・自動機によりミガキの効率化
(機械加工やその他に関する回答)
・行程間のAMRによる自動搬送
・工具の段取りの自動化
・機械加工の効率UP検討中
・パレットチェンジャ
・機械加工時のワークセット治具(バイス等)の複数使用により無人運転時間を増やす
・ワーク搬送の自動化
・鋳造用の巾木を3Dプリンターで作成 マシニングのワーク自動化
・金型調整は、経験値がいるので自動化は難しいので、リバースエンジニアリングデータの積み上げ。
・放電加工による段取りの効率化
・今後の取り組みとして成形トライ時の金型温度の自動管理を考えている。
・成形工程における金型表面の火炎焼き入れを、レーザー焼き入れ機を導入し無人化につなげる(現状はティーチング等人の手が介入)
AIの進化に期待強く
質問3 今後どんな自動化・省人化に取り組みたいですか(自由回答)
・CADの自動化
・CAD、機械加工のAI化を目指したい。
・AI活用した評価方法の効率化
・ルーチン業務の自動化
・熟練者の技能や判断基準を見える化し、技能継承を加速。具体的には、作業動画の記録、AIを活用したマニュアル作成、加工条件や注意点のデータベース化などを進め、若手や他工程の担当者にもノウハウを共有しやすい体制。また、ロボットやカメラ、センサーなどを活用し、搬送・監視・記録・確認作業など、部分的にでも標準化・省力化できる領域から取り組み、特定の熟練者に依存しすぎない生産体制を目指す。
・金型設計のAI化
・AIとロボットの活用
・設計の人が少なくなるので、AIの活用
・金型設計(プレス・成形)平準標準化
・3次元・2次元製品CADデータやPDF画像から過去の似ている製品図面を類似検索できるようにして、過去類似製品の検索時間を減らす
・AIを使用した、金型設計
・製造はどうしても手作業が多い業界なので 生産管理や材料発注などでDX化。 AI 活用を推進しており。これからも続ける
・CAM工程の自動化
・金型の磨き作業
・加工段取り等のワークセット
・すべての夜間連続運転
・機械加工の自動化及び、仕上げレスの為の機械加工精度の向上
・プレス工程後のアーク溶接による熱歪影響の事前織り込みの自動化
・個々のスキルアップ
・金型管理ソフト納入して全体工程を把握しながら省人化
・汎用加工で行っている部品については、順次自動加工への移行を進めています。
(汎用加工部隊の高齢化にともない)そのために、加工プログラムをスピーディーに供給する必要があることから、データベースの構築や加工能率向上につながる工具の選定を進めたい。
・AM関連では、これまで作業者の技能に依存していた金型補修や溶接作業の自動化を進めており、属人化の低減と品質の安定化に取り組んでいます。
・属人化の脱却に必要なのが、自動化・省人化とは思っていない。属人化が解消できて究極のゴールとして自動化・省人化があると思っている。当社の現在の立ち位置では、属人化している工程はもちろんだが、知識の属人化を招いていないかの棚卸しが必要と思っている。
・成形加工時(プレス順送)の自動製品箱替え機
・部品加工の工程設計の省人化、肉盛り溶接部の加工プログラム作成における3Dモデル作成の時間短縮化
・工程管理システム導入
・リバースエンジニアリング
・設計自動化、100%自動加工、機械加工の段取り改善
・溶接作業のロボット化、金型設計の自動化、機械加工品質の向上による磨きレス化
・量産金型の設計前に試作型による試作を入れる事による調整(玉成)の時間短縮
・要素の壁を越えることを目的に、同業他社、金型メーカーとの仲間づくり
・加工プラグラムの標準化、工具の標準化をさらに進める。穴加工の効率をあげる、工具、設備を導入する。
・ツールプリセッターを活用した刃具情報の収集・機械転送の自動化。
・金型温度の自動管理と金型にセンサー等を取り付け成型時の状態を把握しデータ収集を図りたい。また、解析ソフトの導入で金型設計でのリードタイム短縮を考え、客先との信頼関係を構築したい。
・ロボット化の検討
・機械加工:多数個段取り
金型しんぶんONLINE限定
関連記事

レーザーで表面に微細なくぼみ 冷間圧造金型メーカーのニッシン・パーテクチュアル(埼玉県春日部市、中村稔社長)は、金型のパンチの寿命を向上させる表面改質技術を開発した。フェムト秒レーザー(1兆分の1秒)加工機でパンチ表面に…
自律走行できる搬送システム DMG森精機は加工ワークの搬送や着脱など工場内の物流搬送を自動化し、工場全体のデジタル化を実現する次世代搬送システム「WH‐AGV5」の販売を開始した。 自社開発の無軌道型AGVと人協働ロボッ…
負担解消、現場の生産性向上に プラスチック成形関係の機器販売などを手掛ける日本成型産業(千代田区内神田、03・5577・4137)は、この7月から「金型ロッカー」のサービスを開始した。長期間使用の予定がなく、廃棄できない…

超高精度油ワイヤ放電加工機MXシリーズ 三菱電機公式製品紹介は、こちらから 現場の課題 小形の精密電子部品やモータコアなどの中形自動車用駆動部品をはじめとした高精度金型では、長時間の安定したワイヤ放電加工が求められており…
トピックス
AD
「安かろう悪かろう」を覆す「Autodesk® Fusion®」の実力 応用技術(株)がウ...
応用技術株式会社(大阪市北区、06・6373・0440)は7月8日、ウェビナーイベント「Fusion DAY」を開催した。 応用技術はオートデスク代理店の最上位資格である「... 続きを読む
関連サイト