

長年、工作機械や放電加工機メーカーのOEMやODMを手掛けてきた東洋機械製作所。鋳造から機械設計、製作、塗装、組立までを手掛ける能力の高さから多く機械メーカーの製品の設計や製造を請け負ってきた。そんな同社が35年ぶりに自…
―スペシャリスト―愛知製鋼
電極製作や手仕上げ省く
熱間鍛造金型を直彫り
トヨタグループ唯一の素材メーカーである愛知製鋼は、特殊鋼に加えて、自動車のエンジンや足回り部分に使用する鍛造部品も手掛けている。「月間1万型を生産、消費する」という金型部門では、高い品質と生産性を実現するために、放電加工から直彫りへの置き換えを進めてきた。最近では、5軸マシニングセンタ(MC)を導入し、直彫りの領域をさらに広げている。
工程短縮で品質安定
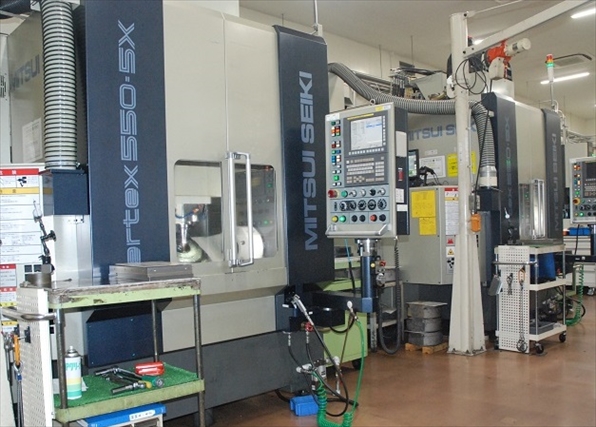
三井精機工業製の5軸MC
熱間鍛造金型を製造する金型部門では、90年代から、放電から直彫りへの置き換えに取り組んできた。その目的は、電極製作や手仕上げ工程が省け、工程集約による品質安定化、コスト低減、リードタイム短縮が図れるからだ。しかし、「クランクシャフトやプロペラヨークなどは置き換えできたが、ギア物金型は小径、深彫りでうまくいかなかった」と第2生産技術部の伊藤人史氏は話す。
ギア物金型は、最小隅R0.5㎜、加工深さが30㎜と、3軸MCでは工具がたわみ、規格内の精度を出すのが困難だった。そこで、短い工具突出し量で加工できる5軸MC(三井精機工業製「Vertex550‐5X」)を導入した。
5軸MCは、3軸MCにはない多くのメリットがある一方、加工パスや精度など解決すべき課題も多かった。5軸MCを使いこなすために、加工パスや段取り方法の確立のほか、とくに熱変位の抑制と、振れ精度や振動など機械の特徴をよく理解する、この2つに注力して取り組んだ。
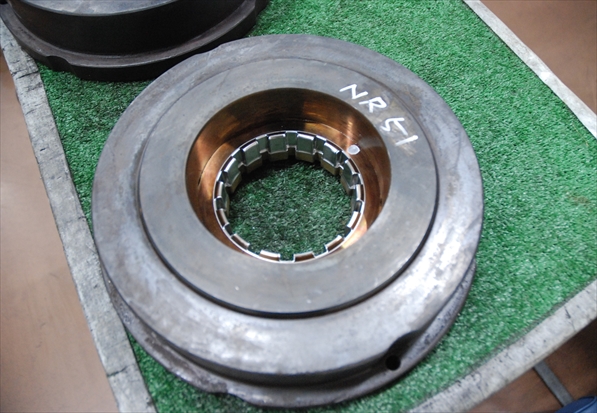
5軸MCで加工したギア物金型
熱変位の抑制は、三井精機工業と共同で熱源を把握し冷却機構の改善を徹底したことに加え、非接触式工具測長機を2台搭載し、加工中の熱変位量を捉え、XYZ3軸の加工点を補正する技術を開発した。また、機械特性の理解では、「主軸の振れや振動、加工点の切削動力を測定することで機械が持っている特性を理解し、最適な加工条件を設定できるようになった」と伊藤氏は話す。
こうした技術課題を解決すると共に、5軸MCを使いこなす技術を向上させた。その結果、精度、品質は大幅に安定。面粗度に関しては、放電加工でRz(平均粗さ)6.0μmだったのに対し、3.0μmまで向上した。また、工程集約が可能となったことで、加工費は約3割低減でき、リードタイムも5日間短縮した。
今後はこの技術を応用し、冷間鍛造金型にも挑戦する考え。すでに超硬合金の直彫り化を始めており、「ギアの需要はますます増加していくことが考えられるので、そうした動きに対応できるように取り組んでいきたい」としている。
会社メモ
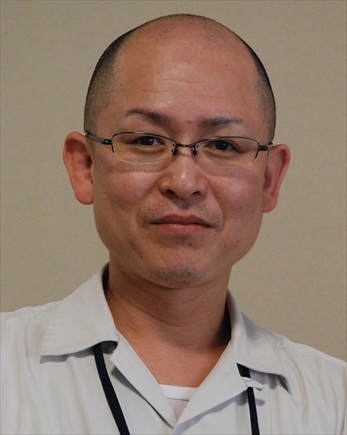
第2生産技術部 伊藤人史氏
1940年に豊田自動織機製作所の製鋼部から独立し、トヨタグループで3番目に古い歴史を持つ。「よきクルマは、よきハガネから」の創業者豊田喜一郎氏の理念のもと、特殊鋼条鋼、鍛造品、ステンレス鋼、電磁品などを手掛ける。本社は愛知県東海市荒尾町ワノ割1、国内に7工場6拠点、海外に10拠点を構える。
金型新聞 平成28年(2016年)8月10日号
関連記事

エンジ企業目指す 社長就任前に、中国の総経理などを経験したが、1995年の入社以来、機械加工、CAM、設計と基本技術畑を歩んできた。その過去の経験から重視するのは、常に「本質は何か」と問うことだ。 そう思ったきっかけが、…

魅力ある組織でなければ人は集まってきません。東北金型工業会をより魅力ある団体にするために、会長就任後すぐに、3つの分科会を作りました。若手が中心となって積極的に参加してもらい、勉強会などを通じ、メリットや魅力を感じてもら…
出会い生み出せる場に 来年30周年、記念事業 全社参加の展示会 金型技術者、経営者らが集まる型技術協会は来年30周年を迎える。来年9月には、大田区産業プラザPiOで記念イベントを開く予定だ。「全会員参加で出会いの場を創…
粉末冶金金型メーカーの小林工業(秋田県由利本荘市)は、今年の6月に社長を交代。新社長として、佐藤正樹氏が就任した。佐藤社長に今の意気込みや注力していくこと、今後の目標などを聞いた。 ―これまでの経歴を教えてください 代表…
トピックス
関連サイト