

技術と経営 両輪が必要 理念貫き外需開始 金型メーカー座談会 若手経営者が語るー業界の魅力高めるためには 第一部ー 新春座談会・第二部は「海外展開」、「金型経営に必要な要素」がテーマ。「外需を取り込む」「内需に絞る」と各…
【鍛造金型特集】
日本鍛造協会 八木議廣会長に聞く
熱間鍛造の動向
鍛造は大きく熱間と冷間に分かれるが、重量ベースでは圧倒的に熱間が多い。成形品が比較的大きいことも理由の一つだ。一方で、金型はコストや納期の問題から圧倒的に内製率が高いという。自らも熱間鍛造部品を手掛ける、日本鍛造協会の八木議廣会長(八木工業社長)に熱間部品や熱間鍛造型の動向などを聞いた。
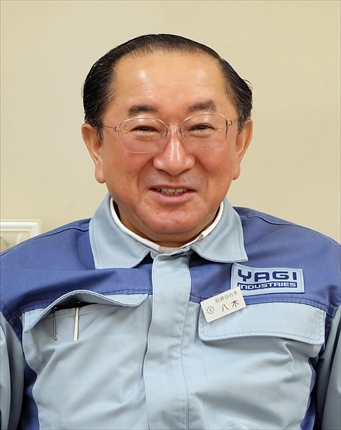
八木会長
「当社は4割が内製で6割が外注だが、業界全体では9割が内製ではないか。基本内製という考えが主流だ」。
ーその理由は。
「熱間鍛造は素材をつぶす、成形、バリを取るなど複数の工程に分かれるが、成形工程の金型は、1回でダメになることもあり、納期面で外注では間に合わない。また、成形条件の設定が複雑で、金型にノウハウが詰め込まれており、競争力の面からも外には出せない。消耗品として金型を費用計上できるなど、コストメリットもある」。
ー日本の鍛造部品メーカーの競争力はどうか。
「納期やコスト、精度いずれでも競争力はあると思う。海外では自動車メーカーが鍛造を内製していないので、鍛造部品メーカーの力も強い。このため、価格は高い傾向にあり、特にコスト競争力は高い。そうした海外の需要を取り込むことが課題だ」。
ーそのほか課題は。
「熱や潤滑などのパラメータが多く、1200℃に熱した材料でも、成形条件は打つたびに代わる。そうした状況を安定させ、再現性を高めることも課題だろう。材料や電気代が高くなっているなか、安くつくることも重要になっている。二つの部品を一つにするなど一体成形したいという声は増えているほか、最近では一貫加工の要望も増えている」。
ー一貫加工とは。
「成形だけでなく、穴あけ、熱処理なども後工程も行うことだ。ユーザーも発注しやすく、管理しやすいからだ」。
ー市場の見通しは。
「熱間鍛造では約75%が自動車関連で、なかでも、足回り、クランクシャフトやコンロッドなどエンジン関連、トランスミッションなどの部品が多い。足元では、海外の自動車メーカーが日本国内の部品メーカーへの発注量が増えていて、忙しい。17年は05年以来の240万tを超えた。この水準は18年も続く」。
ーエンジンやミッションとなるとEV化への対応も必要ですね。
「長期的には部品点数の減少により、厳しくなり統廃合は必要になるかもしれない。とはいえ、そこは個々の企業で対応していくしかない」。
【関連記事:【鍛造金型特集】鍛造型、好調を持続 その背景や今後は】
金型新聞 平成30年(2018年)3月10日号
関連記事
生産性の向上、人手不足への対応、人を介さないことによる品質向上—。目的や狙いは様々だが、金型メーカーにとって自動化は待ったなしだ。しかし、自動化には様々な変化が伴う。機械設備の内容もこれまでとは異なるし、自動化を進めるた…
脱炭素社会に向けた取り組みがものづくりで加速し、金型業界でもその動きが広がりつつある。先手を打つ金型メーカーの対応には大きくは2つの方向性がある。一つは、太陽光パネルの設置や設備の省エネ化などによる自社の生産活動でCO2…
金属3D積層で水管自在 リョービはダイカスト金型の開発で、ダイカストプロセス解析技術の向上や、金属3D積層埋め子(入れ子)の活用を進めている。金型の設計・製作期間を短縮し、またギガキャストなど次代の製品の金型を開発にも活…
部品開発や共同研究 2014年に共和工業が三井化学グループに入ってから9年。グループ内で共同開発した部品が自動車メーカーに採用されたり、共同研究を進めたり、協業による相乗効果を高めている。近年は住宅設備部品開発でも手を組…
トピックス
関連サイト